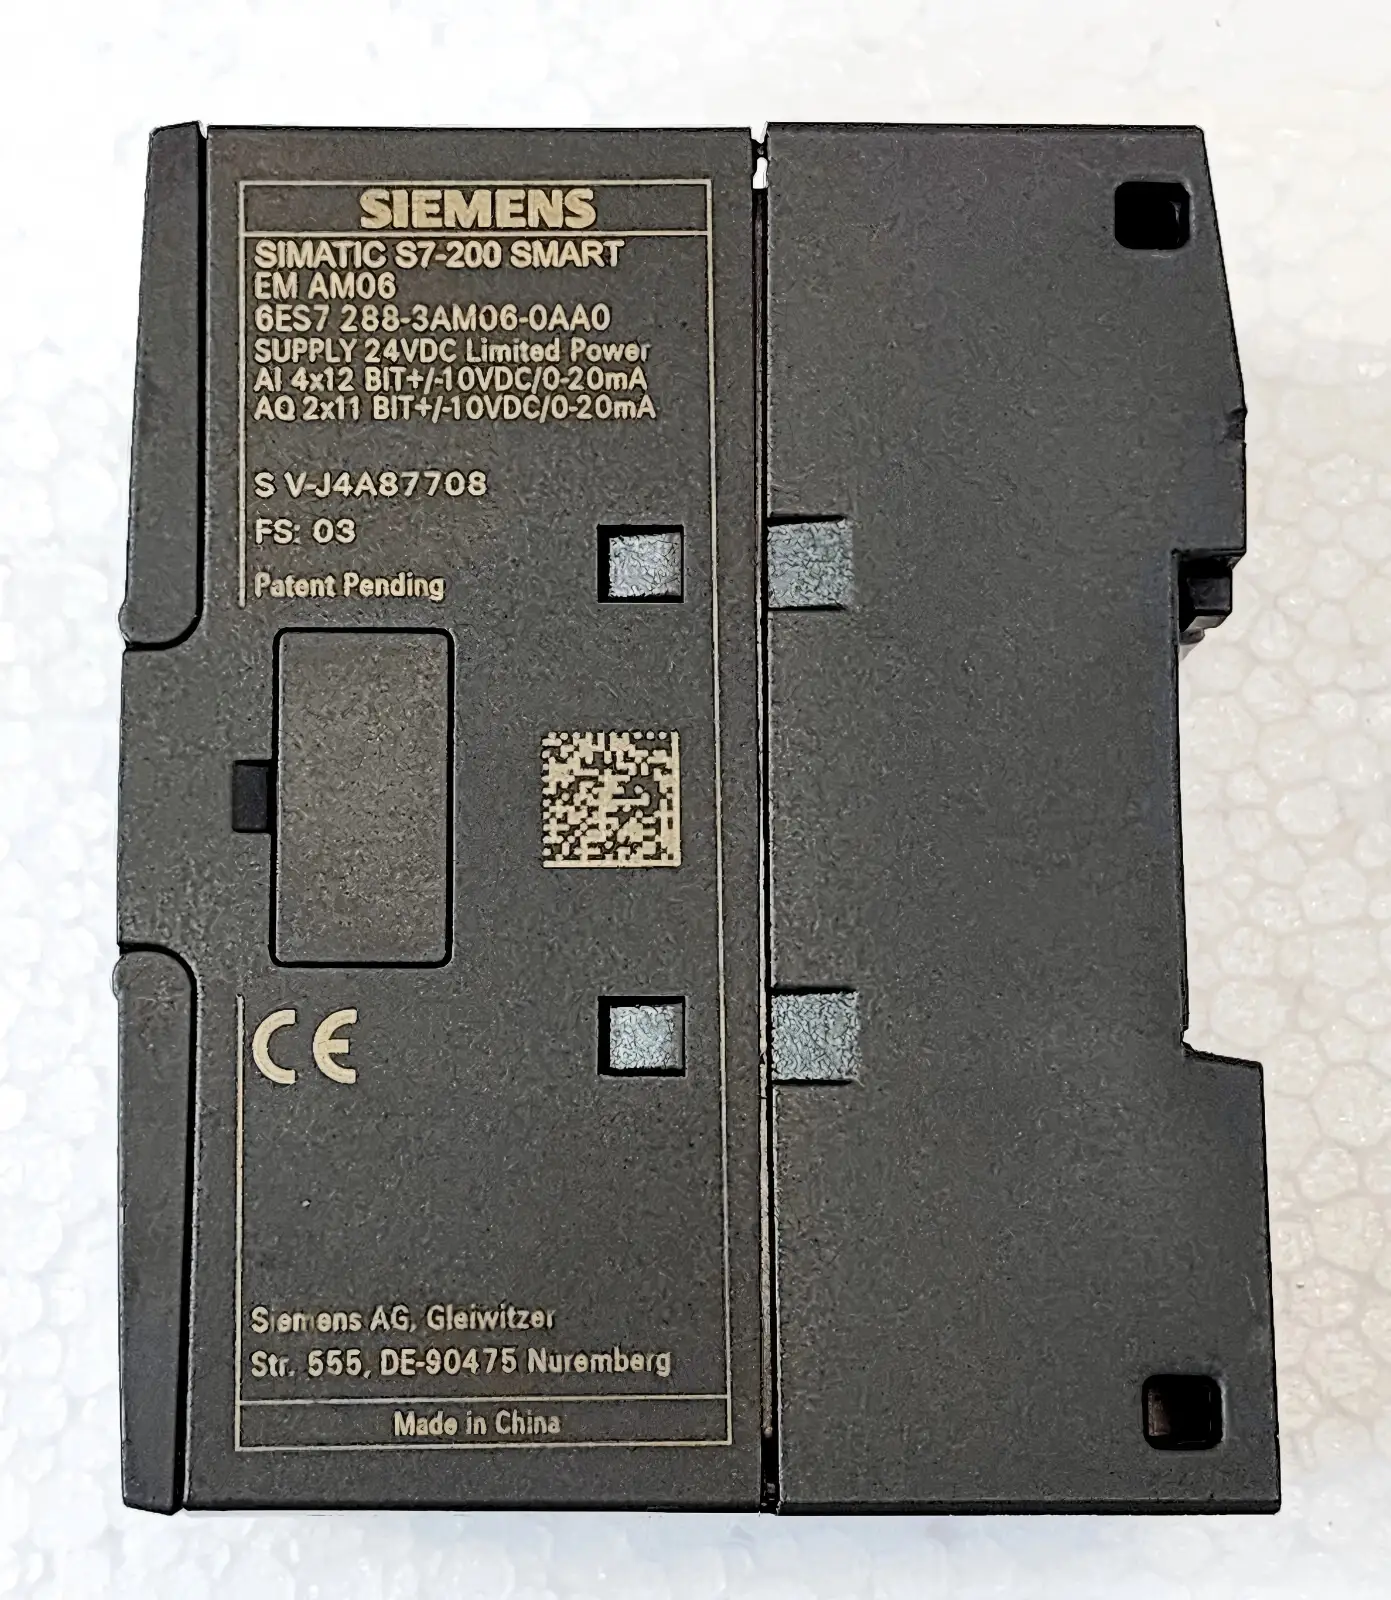
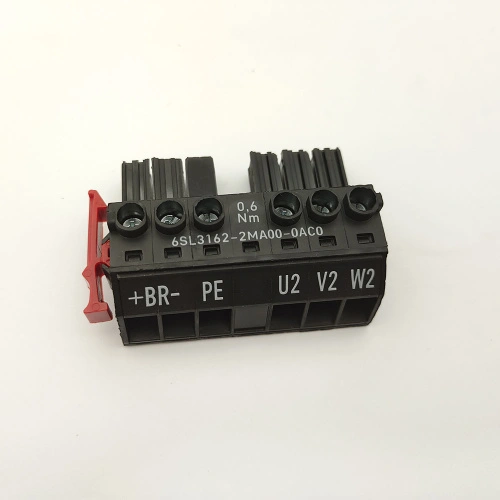
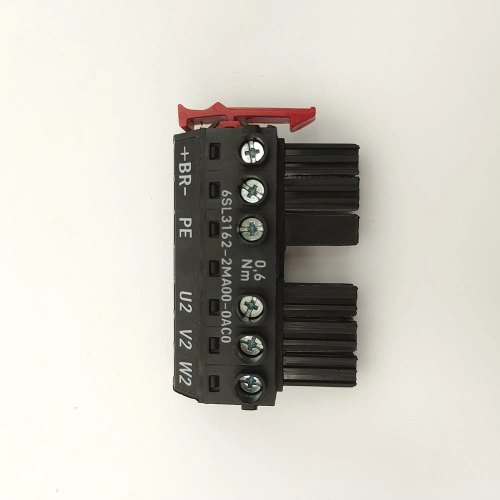

Belägg de gamla plattorna med bärtejp och minska spänningen. Quanzhou Xin Yuan Technology ersatte den med Siemens 6SL3162-2MA00-0AC0. Kvaliteten är helt ny. Den tvåaxliga synkroniseringen har en död bittid på 2 millisekunder, och tryckskillnaden reduceras till 0,2 Newton utan något materialläckage.
Kärnfunktion
Som SINAMICS S120 dubbelaxlig motormodul ligger kärnan i Siemens 6SL3162-2MA00-0AC0 i den dubbeldrivna oberoende vektorstyrningen med sluten slinga under den gemensamma DC-bussarkitekturen. Denna komponent är ansluten till en 510V-750V DC bussspänning. Internt använder den IGBT-högfrekvent hackning för att koppla bort de två AC-utgångarna på mikrosekundsnivån. Varje axel ger en märkströmutgång på 50A, och den är utrustad med 4 programmerbara digitala ingångar och 2 säkerhetsterminaler. I flermotors koaxial- eller master-slave-synkrona driftförhållanden kan den slutföra realtidsfördelningen av vridmoment och hastighet mellan de två axlarna utan att förlita sig på en extern styrenhet, vilket helt löser cirkulationspåverkan och nuvarande ömsesidiga dragproblem som traditionella enaxliga frekvensomvandlare stöter på när det finns en stel mekanisk anslutning.
Effektivitetsförbättring
I strängsprutningsproduktionslinjen för aluminiumprofil som levererades av Q i Foshan, hade den gamla frekvensomvandlaren av splittyp en svarsfördröjning på upp till 20 ms när strängsprutningsstaven rörde sig från snabbspolning framåt till normal drift. Detta resulterade i betydande ryckningar och energiförbrukning under matningen av aluminiumstavar. Efter att ha ersatts med modellen 6SL3162-2MA00-0AC0, reducerades hastighetsslingans stigtid med tvång till 1,5 ms. Den 150 % överbelastningsförmågan gjorde att extruderingsmaskinen kunde bryta igenom dödzonen inom 1 sekund, och motorns bromsenergi matades direkt tillbaka till huvudaxeln genom busslinjen, vilket eliminerade behovet av bromsmotstånd och sparade energi. Den faktiska mätningen visade att elbesparingen per skift översteg 12%, och produktionscykeln för hela linjen komprimerades från 75 sekunder per form till 58 sekunder, med produktionskapaciteten direkt ökad med 22% och utan några låghastighetskrypningar eller skakningar.
Servicekvalitet
För modifiering av utrustning utomlands och leveranssäkerhet för OEM-produktionslinjer etablerades en ultrasnabb leverans med sluten slinga centrerad kring denna modell. Alla Siemens 6SL3162-2MA00-0AC0-produkter i lager lagras intakta i ett antistatiskt temperaturkontrollerat lager. Innan de skickas måste de gå igenom S120-kontrollmodulens testbänk, som körs med 50A märkström i 30 minuter kontinuerligt. Den faktiska aktuella vågformen och THDi-data jämförs med den ursprungliga fabrikens fabriksrapport. Tillsammans med FLUKE uppmätta vågformsdiagram och tål isoleringsrapport, skickas de. Från verifiering av tekniskt urval och BOM-tabell, parametriserade förskrivna Drive-CLiQ-konfigurationsfiler, till utmatningen av terminalkopplingsscheman, levereras allt tekniskt material och den faktiska maskinen samtidigt. Detta har minskat felsökningstiden för utländska skåpintegreringsfabriker med 70 %.
Säkerhet och efterlevnad
De stränga kraven på skydd av personal och utrustning på industrianläggningar utgör de grundläggande designkriterierna för denna modul. Siemens 6SL3162-2MA00-0AC0 anslutningsplint innehåller säkerhetsmomentavstängning och säkerhetsbromsningsfunktioner, som direkt uppfyller de mekaniska direktiven ISO 13849 PL d och IEC 61508 SIL 2 säkerhetsnivåer.
Adress
Huguang Road, Jinjiang City, Fujian-provinsen, Kina
Tel
E-post